
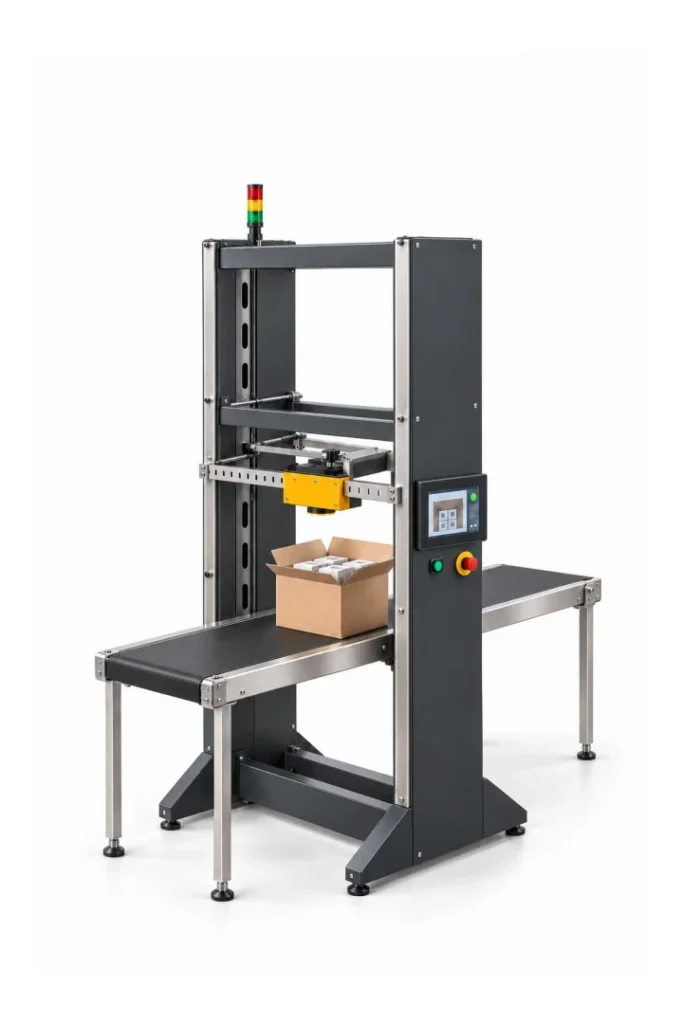
Промышленный комплекс для поточного формирования групповой и транспортной упаковки маркированной продукции. Оборудование автоматически считывает коды Data Matrix, фиксирует состав коробов, лотков или паллет, формирует агрегаты и наносит этикетки с кодами групповой либо транспортной упаковки.
Решение предназначено для производственных и упаковочных линий со средней и высокой производительностью, где важно исключить ручное сканирование, сократить влияние человеческого фактора и обеспечить полную прослеживаемость продукции в процессе упаковки и отгрузки.
Комплекс может работать как отдельный автоматизированный участок или интегрироваться в действующую линию после маркировки, групповой упаковки, термоусадки, укладки в гофрокороб либо перед паллетированием. Поточная агрегация строится вокруг конвейерной транспортировки продукции, камер технического зрения, промышленного контроллера, программного обеспечения и системы автоматической печати или нанесения этикеток.
Назначение оборудования
Конвейерная система агрегации формирует цифровую структуру транспортной упаковки: система определяет, какие конкретные маркированные единицы товара вошли в определённый короб, а какие короба были объединены в паллету.
Комплекс выполняет следующие операции:
- автоматическое считывание кодов Data Matrix с единичных упаковок;
- контроль читаемости, уникальности и корректности кодов;
- формирование состава групповой или транспортной упаковки;
- создание связи между индивидуальными кодами и кодом короба, лотка, спайки или паллеты;
- печать кода групповой упаковки либо КИТУ;
- автоматическое нанесение этикетки на сформированную упаковку;
- передачу данных в программное обеспечение (уровень L3) маркировки;
- автоматическую сигнализацию и отбраковку продукции или упаковок при ошибке.
Агрегация позволяет работать с коробом или паллетой как с единой логистической единицей. При складской приёмке, перемещении и отгрузке сотруднику не требуется повторно сканировать все вложенные единицы — достаточно считать код транспортной упаковки, если структура агрегата сформирована и зарегистрирована корректно.
Принцип работы
Продукция с нанесёнными кодами маркировки поступает в зону агрегации по конвейеру. Система технического зрения считывает коды Data Matrix в движении либо в момент кратковременной остановки продукции в зоне инспекции.
В зависимости от типа продукта и схемы укладки камера может считывать коды:
- с одной стороны упаковки при однорядном потоке;
- с нескольких сторон с помощью нескольких камер;
- с верхней плоскости при групповой укладке;
- послойно при заполнении короба;
- одновременно со всей видимой поверхности сформированной групповой упаковки.
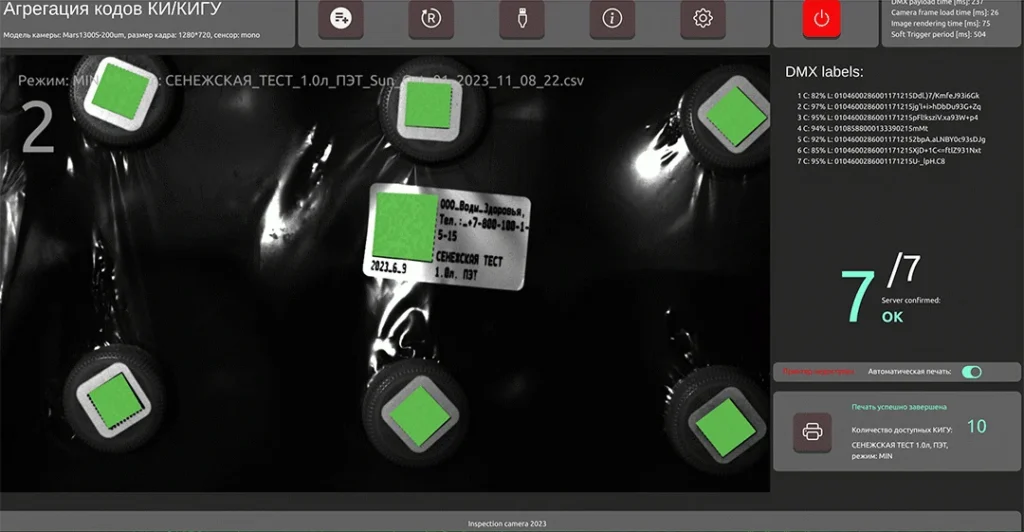
После успешного считывания система передаёт данные в программный модуль агрегации. Он проверяет состав упаковки, исключает дублирующиеся коды, контролирует заданное количество вложений и формирует цифровую структуру агрегата.
Далее автоматически создаётся или выбирается код групповой либо транспортной упаковки. Принтер-аппликатор печатает этикетку и наносит её на короб, лоток или паллету. После подтверждения печати и нанесения информация сохраняется в базе данных предприятия и передаётся в интегрированные системы.
Система может формировать несколько уровней вложенности: продукция — в короб, короба — на паллету, паллеты — в логистическую партию.
Состав комплекса
Конкретная компоновка подбирается под существующую линию, конструкцию упаковки, положение кода, производительность и требования к интеграции.
| Узел комплекса | Назначение |
|---|---|
| Конвейерная система | Автоматическая подача продукции, коробов или паллет в зоны считывания, этикетирования и контроля |
| Камеры технического зрения | Считывание Data Matrix-кодов, контроль качества маркировки и фиксация состава упаковки |
| Промышленная подсветка | Обеспечение стабильного контраста и качества изображения независимо от освещения цеха |
| Датчики положения | Синхронизация камер, принтера-аппликатора и конвейерного оборудования |
| Промышленный контроллер / IPC | Управление оборудованием, обработка изображений, обмен с внешними системами |
| Программное обеспечение агрегации | Управление заданиями, валидация кодов, формирование агрегатов и ведение журнала операций |
| Принтер этикеток | Печать кодов групповой или транспортной упаковки |
| Принтер-аппликатор | Автоматическая печать и нанесение этикетки непосредственно на короб или паллету |
| Система отбраковки | Вывод из потока продукции или упаковок с непрочитанными, ошибочными или дублирующимися кодами |
| Панель оператора | Выбор заданий, отображение статусов, диагностика, подтверждение остановок и настройка рецептур |
| Световая и звуковая сигнализация | Индикация режима работы, заполнения расходных материалов, ошибок и аварийных остановок |
| Система интеграции | Обмен данными с 1С, ERP, WMS, MES, SCADA и решениями для работы с ГИС МТ |
Групповые камеры технического зрения могут считывать одновременно множество кодов Data Matrix с упаковки; в решениях для послойной агрегации применяются камера, подсветка и управляемое перемещение зоны считывания между уровнями укладки.
Сценарий автоматической агрегации
- Линия передаёт в систему задание на выпуск или упаковку продукции: артикул, партию, тип короба, количество единиц, формат этикетки и правила контроля.
- Маркированная продукция поступает в зону считывания по конвейеру.
- Камеры технического зрения считывают коды Data Matrix и передают данные в программный модуль верификации.
- Система проверяет читаемость и уникальность кодов, их соответствие активному заданию и допустимому статусу.
- Продукция автоматически укладывается или направляется в формируемый короб, лоток, спайку либо другую групповую упаковку.
- После набора требуемого количества единиц система фиксирует состав упаковки и формирует агрегат.
- Принтер-аппликатор печатает этикетку с кодом групповой упаковки или КИТУ и наносит её на короб.
- Камера контроля при необходимости подтверждает наличие, расположение и читаемость нанесённой этикетки.
- Короб направляется на дальнейшую упаковку, заклейку, маркировку паллеты, складской участок или отгрузку.
- Упаковки с ошибочными, повторно считанными, отсутствующими или нечитаемыми кодами автоматически направляются в зону отбраковки либо на ручную проверку.
Контроль и валидация
Конвейерная система агрегации не ограничивается чтением кодов. Он обеспечивает непрерывный контроль качества на участке упаковки и предотвращает передачу некорректных данных в учётную систему.
Система может контролировать:
- наличие кода Data Matrix на каждой единице продукции;
- качество печати и возможность машинного считывания;
- повторное появление одного и того же кода;
- отсутствие кодов в сформированной упаковке;
- соответствие кода выбранному артикулу, партии или производственному заданию;
- количество единиц в коробе;
- смешение разных артикулов и товарных групп;
- факт печати, нанесения и считывания этикетки агрегата;
- положение и читаемость транспортной этикетки;
- передачу статуса оборудования и результатов операций в систему верхнего уровня.
Коды, объединяемые в транспортную упаковку, должны быть совместимы по статусу и типу эмиссии. В рекомендациях системы маркировки для агрегации указывается, что такие коды должны иметь одинаковый статус — «Нанесен» или «В обороте» — и одинаковый способ выпуска в оборот. Также для КИТУ требуется уникальность на протяжении всего срока использования системы.
Уровни агрегации
Комплекс может работать с одним или несколькими уровнями упаковки.
| Уровень | Пример | Результат операции |
|---|---|---|
| Индивидуальная упаковка | Флакон, пачка, банка, коробка, бутылка | Считывание индивидуального Data Matrix-кода |
| Групповая упаковка | Спайка, набор, пачка, лоток | Формирование кода групповой упаковки |
| Транспортная упаковка | Гофрокороб, ящик | Формирование КИТУ и связи с вложенными единицами |
| Логистическая единица | Паллета с коробами | Формирование агрегата следующего уровня |
Для транспортной упаковки обычно используется КИТУ в формате SSCC или GS1-128. Его задача — идентифицировать логистическую единицу и связать её с составом вложенной продукции или нижестоящих упаковок.
Система проектируется с запасом на расширение: при необходимости автоматическая линия агрегации коробов может быть дополнена модулем паллетной агрегации, автоматическим паллетайзером, станцией обмотки стрейч-плёнкой, принтером-аппликатором паллетных этикеток и камерой контроля паллеты.
Преимущества автоматизации
- Высокая производительность при непрерывной работе упаковочной линии.
- Минимальное участие оператора в операциях считывания и формирования агрегатов.
- Снижение риска ручных ошибок, пропусков и дублей кодов.
- Стабильное качество считывания за счёт промышленных камер и управляемого освещения.
- Автоматическое этикетирование коробов и паллет.
- Контроль упаковки до её передачи на склад или в отгрузку.
- Сокращение простоев за счёт автоматического обмена заданиями и диагностики оборудования.
- Возможность статистического анализа ошибок, производительности и причин отбраковки.
- Интеграция с действующим производственным, складским и учётным контуром.
- Масштабирование от одного участка агрегации до комплексной автоматизированной линии.
Полностью автоматическая агрегация особенно востребована на высокопроизводительных линиях, где камеры, датчики, конвейеры, этикетировочное оборудование и программный модуль работают как единый комплекс без постоянного участия оператора.
Области применения
Автоматические агрегационные столы и станции применяются на производстве, в упаковочных центрах и логистических комплексах:
- производство напитков, воды, молочной и пищевой продукции;
- фармацевтика, БАДы, косметика и медицинские изделия;
- бытовая химия, лакокрасочная продукция и технические жидкости;
- обувь, одежда и товары лёгкой промышленности;
- электроника, радиоэлектроника и электротехническая продукция;
- масла, автокомпоненты и промышленная продукция;
- строительные материалы;
- табачная, никотинсодержащая и сопутствующая продукция;
- контрактное производство и контрактная упаковка;
- распределительные и складские центры.
Агрегирование может выполняться на любом участке товаропроводящей цепи, если соблюдаются требования к кодам, их статусам и учёту сформированной транспортной упаковки.
Индивидуальная разработка
Инженекс разрабатывает по заказу участников оборота товаров или интеграторов автоматические агрегационные комплексы под конкретную технологическую линию и специфику продукции. На этапе проектирования определяются компоновка оборудования, алгоритм движения продукции, тип технического зрения, способы печати и нанесения этикетки, логика отбраковки и состав программных интеграций.
При разработке учитываются:
- производительность линии и требуемый такт работы;
- габариты, форма и нестабильность положения продукции;
- материал и геометрия упаковки;
- расположение, контраст и качество нанесения Data Matrix;
- количество сторон, с которых требуется считывание;
- тип групповой и транспортной упаковки;
- способ формирования короба или паллеты;
- необходимость послойной либо потоковой агрегации;
- формат и место нанесения этикетки;
- протоколы обмена с линией и корпоративными системами;
- требования к санитарному, промышленному или пылевлагозащищённому исполнению;
- возможность сервисного доступа, диагностики и дальнейшего расширения комплекса.
Конвейерная система агрегации превращает участок упаковки в управляемую цифровую систему: продукция движется по линии, оборудование формирует подтверждённый состав каждой упаковки, а данные о прослеживаемости передаются в корпоративный и государственный контур маркировки.